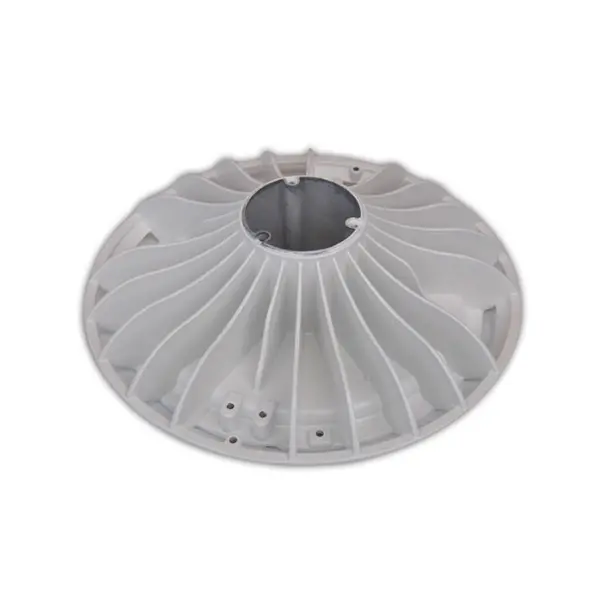
Pieza de fundición a presión de aleación de aluminio ADC12 A380 a medida
La pieza insignia de la gama: pieza de aleación ADC12/A380 producida según el plano del cliente.
Inicio › Fundición a presión de aluminio
Nuestra división de fundición a presión produce piezas de aluminio a medida desde 2003: piezas de fundición a alta presión en ADC12 y A380 que salen de fábrica pulidas, con recubrimiento de laca, recubrimiento en polvo o mecanizadas, listas para ensamblar.
| Proceso | Fundición a alta presión de aluminio |
|---|---|
| Aleaciones | ADC12, A380 (según la evidencia en la gama de productos) |
| Acabados evidenciados | Pulido y recubrimiento de laca, recubrimiento en polvo, anodizado (mediante líneas de mecanizado/acabado) |
| Apoyo en planta | Diseño y fabricación de moldes (división desde 1996), mecanizado CNC, inspección con CMM |
| Equipos | Máquinas automáticas de fundición a presión (lista de equipos de fábrica) |
| Política de pedidos | Sin cantidad mínima de pedido fija; se admite producción de prueba en lotes pequeños |
La pieza insignia de la gama: pieza de aleación ADC12/A380 producida según el plano del cliente.
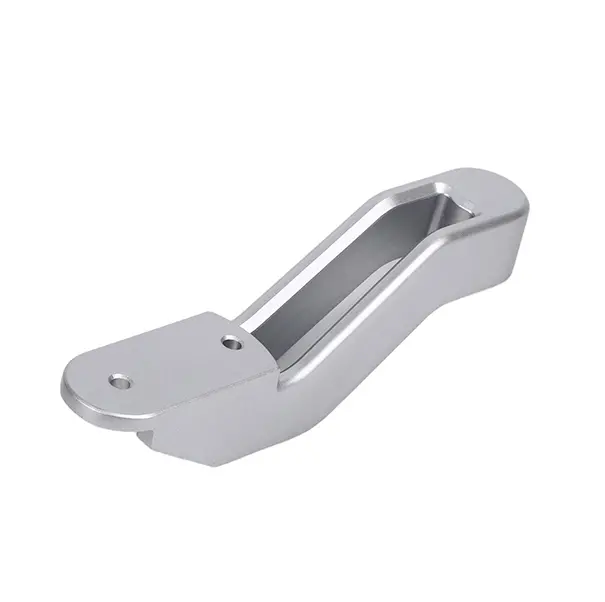
Pieza de fundición A380 suministrada pulida con recubrimiento de laca: acabado estético de un solo proveedor.
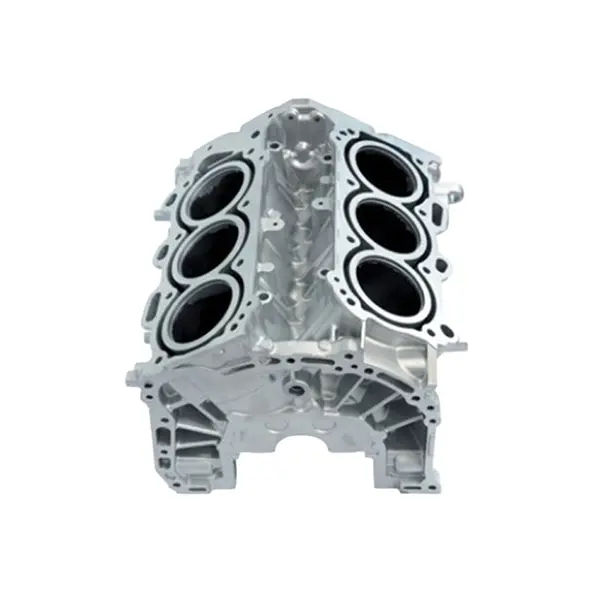
Piezas de aleación de aluminio de fundición a alta presión para aplicaciones de precisión.
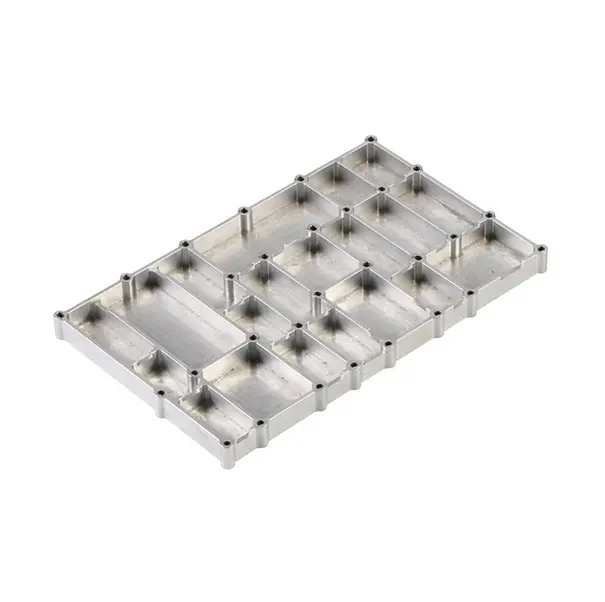
Fundición a presión de aluminio OEM producida según la especificación y los requisitos de marca del comprador.
Piezas de fundición a presión de aluminio totalmente a medida, desarrolladas a partir de plano o muestra.
Piezas metálicas de fundición a presión en aleación de aluminio para uso industrial general.
La fundición a presión en Runpeng comienza con el utillaje, no con la máquina de fundición. La división de moldes —parte de la fábrica desde 1996— diseña y construye la matriz, porque la calidad de la matriz decide todo lo posterior: llenado, comportamiento de la porosidad, eyección y la cantidad de mecanizado CNC que la pieza necesita después. Las piezas se producen en máquinas automáticas de fundición a presión, luego se recortan, se acaban y se inspeccionan en la misma planta, con una máquina de medición por coordenadas CMM en la lista de equipos para la verificación dimensional.
Mantener juntos el taller de moldes y el de fundición acorta el ciclo más importante en el trabajo a medida: la corrección de la primera pieza. Cuando una primera muestra presenta una característica que requiere ajustar la matriz, los matriceros que construyeron la matriz la ajustan: no hay flete, no hay cola en un taller de utillaje externo y no hay discusión sobre de quién fue la tolerancia fallida.
Nuestra gama de fundición de aluminio se basa en dos aleaciones de fundición a presión ampliamente especificadas. ADC12 es la base de la gama —el grado indicado en el producto insignia de la línea— elegido por los compradores para carcasas de uso general y piezas estructurales. A380 aparece en el extremo estético de la gama, incluidas las piezas pulidas y con recubrimiento de laca, donde la calidad superficial antes del acabado es más importante. Ambos grados se indican directamente en los títulos de producto del fabricante, por lo que este sitio solo promete lo que la propia gama evidencia: si su plano especifica ADC12 o A380, coincide con la realidad de producción aquí.
Si su pieza está especificada en otra aleación, indíquenoslo en la etapa de plano. La revisión DFM es el momento adecuado para comparar grados: la elección de aleación afecta el comportamiento de fundición, las opciones de acabado y el costo, y es mucho más económico resolverlo antes del utillaje que después.
Una pieza de fundición a presión rara vez se envía en bruto. En toda la gama, las piezas salen con recubrimientos de pulido y laca, recubrimiento en polvo o superficies mecanizadas y anodizadas, porque la fábrica realiza mecanizado y acabado junto con la fundición. Especificar el acabado en la etapa de cotización es importante: una pieza destinada a recubrimiento en polvo se funde y manipula de forma distinta a una que se pulirá, y el momento más económico para proteger las caras estéticas es antes de la primera corrida de producción, no después de que la inspección las rechace.
Los programas de esta familia comparten un mismo esqueleto de producción: diseño y fabricación de matrices en la división de moldes en planta, fundición en máquinas automáticas, luego recorte, cualquier trabajo de mecanizado CNC que exija el plano, acabado y liberación verificada por CMM. Dos hábitos mantienen los programas saludables. Primero, congelar las listas de caras cosméticas y dimensiones críticas en el muestreo: rigen el manejo y la inspección durante toda la vida de la pieza, y cambiarlas a mitad del programa reabre cuestiones ya resueltas. Segundo, tratar la matriz como el activo que es: la diseña, fabrica y mantiene el mismo equipo, y su estado se revisa a medida que se acumula la producción, que es como el tercer año de un programa se mantiene idéntico a la primera pieza aprobada.
Los compradores que transfieren una pieza existente a esta fábrica deben indicarlo en la consulta. Una pieza con utillaje existente, una pieza que requiere utillaje nuevo y una pieza que se reespecifica a partir de una muestra son tres proyectos distintos con tres primeros pasos distintos, y la revisión identificará cuál es el suyo antes de cotizar nada.
Indíquenos el grado del material, la cantidad y el acabado que necesita para sus piezas de fundición a presión de aluminio. Nuestros ingenieros revisan cada plano para verificar la viabilidad de fundición a presión, mecanizado o estampación antes de cotizar — sin compromiso.
Envíe planos para una revisión DFM