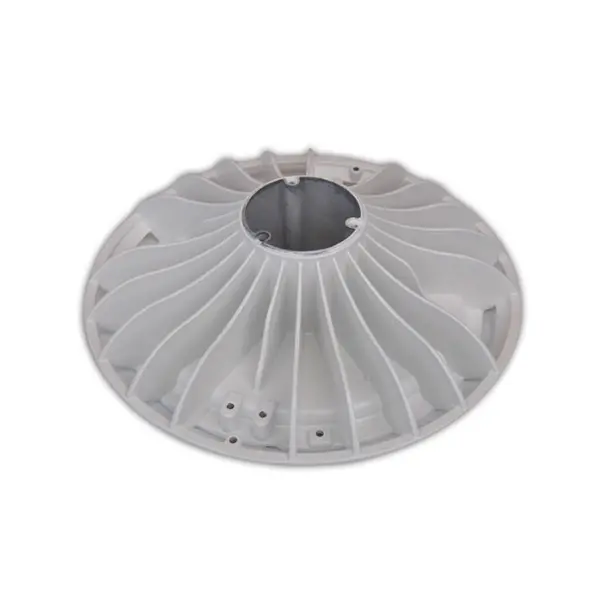
Pièce moulée sous pression en alliage d'aluminium ADC12 A380 sur mesure
La pièce phare de la gamme — pièce en alliage ADC12/A380 produite selon le plan client.
Accueil › Moulage sous pression d'aluminium
Notre division de moulage sous pression produit des pièces en aluminium sur mesure depuis 2003 — pièces moulées sous haute pression en ADC12 et A380 livrées polies, laquées, revêtues en poudre ou usinées, prêtes à être assemblées.
| Procédé | Moulage sous haute pression d'aluminium |
|---|---|
| Alliages | ADC12, A380 (attestés dans la gamme de produits) |
| Finitions attestées | Polissage et revêtement laqué, revêtement en poudre, anodisation (via lignes CNC/finition) |
| Support en interne | Conception et fabrication de moules (division depuis 1996), usinage CNC, contrôle CMM |
| Équipements | Machines de moulage sous pression automatiques (liste des équipements de l'usine) |
| Politique de commande | Pas de quantité minimale de commande fixe ; production d'essai en petites séries prise en charge |
La pièce phare de la gamme — pièce en alliage ADC12/A380 produite selon le plan client.
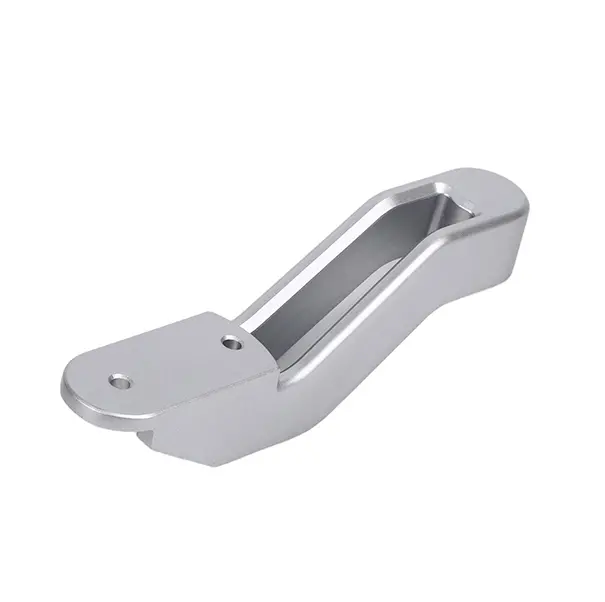
Pièce A380 livrée polie avec revêtement laqué — finition esthétique par un seul fournisseur.
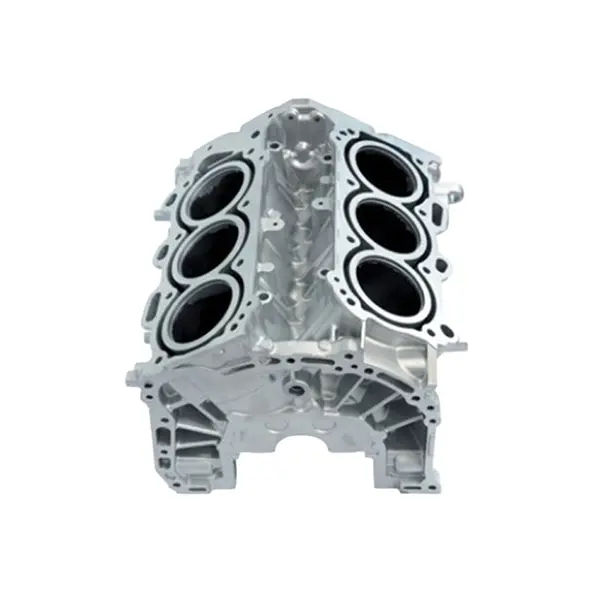
Pièces en alliage d'aluminium moulées sous haute pression pour applications de précision.
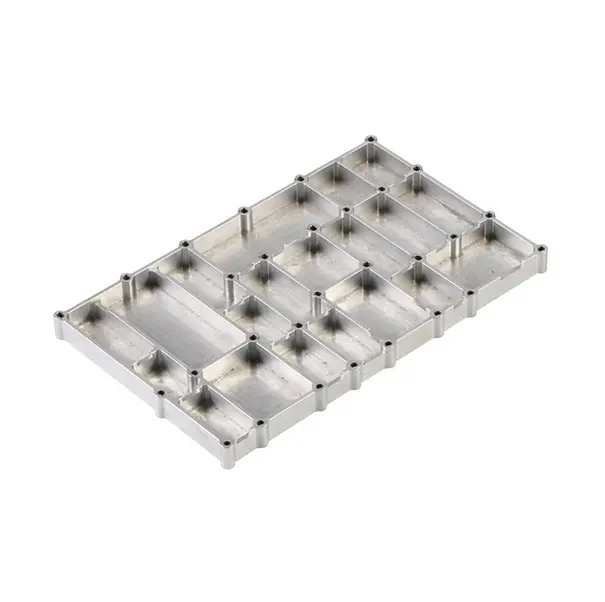
Moulage sous pression d'aluminium OEM produit selon les spécifications et exigences de marque de l'acheteur.
Pièces moulées sous pression en aluminium entièrement sur mesure, développées à partir d'un plan ou d'un échantillon.
Pièces moulées sous pression en alliage d'aluminium pour usage industriel général.
Chez Runpeng, le moulage sous pression commence par l'outillage, pas par la machine de moulage. La division moules — intégrée à l'usine depuis 1996 — conçoit et fabrique le moule, car la qualité du moule conditionne tout l'aval : remplissage, comportement de la porosité, éjection et quantité d'usinage CNC nécessaire ensuite. Les pièces sont produites sur machines de moulage sous pression automatiques, puis ébavurées, finies et contrôlées dans la même usine, avec une machine de mesure tridimensionnelle CMM inscrite à la liste des équipements pour la vérification dimensionnelle.
Regrouper l'atelier moules et l'atelier de moulage raccourcit la boucle la plus critique en travail sur mesure : la correction de la première pièce. Lorsqu'un premier échantillon révèle une caractéristique à ajuster sur le moule, les outilleurs qui l'ont fabriqué l'ajustent — sans fret, sans file d'attente chez un outilleur externe et sans débat sur la tolérance en défaut.
Notre gamme de moulage d'aluminium repose sur deux alliages de moulage sous pression largement spécifiés. L'ADC12 est la référence de la gamme — la nuance citée dans le produit phare — choisie par les acheteurs pour les boîtiers et pièces structurelles d'usage général. L'A380 apparaît sur le segment esthétique de la gamme, notamment les pièces polies et revêtues laquées, où la qualité de surface avant finition est primordiale. Les deux nuances sont nommées directement dans les titres produits du fabricant, raison pour laquelle ce site ne promet que ce que la gamme atteste : si votre plan spécifie ADC12 ou A380, cela correspond à la réalité de production ici.
Si votre pièce est spécifiée dans un autre alliage, indiquez-le dès la phase de plan. La revue DFM est le bon moment pour comparer les nuances — le choix de l'alliage influe sur le comportement au moulage, les options de finition et le coût, et il est bien moins coûteux de trancher avant l'outillage qu'après.
Une pièce moulée sous pression est rarement livrée brute. Dans la gamme, les pièces partent avec polissage et revêtement laqué, revêtement en poudre ou surfaces usinées et anodisées, car l'usine assure usinage et finition en parallèle du moulage. Spécifier la finition dès le devis est essentiel : une pièce destinée au revêtement en poudre est moulée et manipulée différemment d'une pièce à polir, et le moment le moins coûteux pour protéger les faces esthétiques est avant la première série de production, pas après le rejet des pièces au contrôle.
Les programmes de cette famille partagent un même squelette de production : conception et fabrication d'outillages dans la division de moules en interne, moulage sur machines automatiques, puis ébavurage, tout usinage CNC requis par le plan, finition et libération contrôlée par machine de mesure tridimensionnelle. Deux habitudes maintiennent les programmes en bonne santé. Premièrement, figer les listes de faces esthétiques et de dimensions critiques lors de l'échantillonnage — elles pilotent la manutention et le contrôle pendant toute la durée de vie de la pièce, et les modifier en cours de programme rouvre des questions déjà tranchées. Deuxièmement, traiter l'outillage comme l'actif qu'il est : il est conçu, fabriqué et entretenu par la même équipe, et son état est examiné au fur et à mesure de la production, ce qui permet à la troisième année d'un programme de rester identique à la première pièce approuvée.
Les acheteurs qui transfèrent une pièce existante vers cette usine doivent le signaler dès la demande. Une pièce avec outillage existant, une pièce nécessitant un nouvel outillage et une pièce re-spécifiée à partir d'un échantillon sont trois projets différents avec trois premières étapes différentes, et la revue identifiera lequel vous avez avant de chiffrer quoi que ce soit.
Indiquez-nous la nuance de matériau, la quantité et la finition souhaitées pour vos pièces moulées sous pression en aluminium. Nos ingénieurs examinent chaque plan pour la faisabilité en moulage sous pression, usinage ou emboutissage avant d'établir le devis — sans engagement.
Envoyer des plans pour une revue DFM