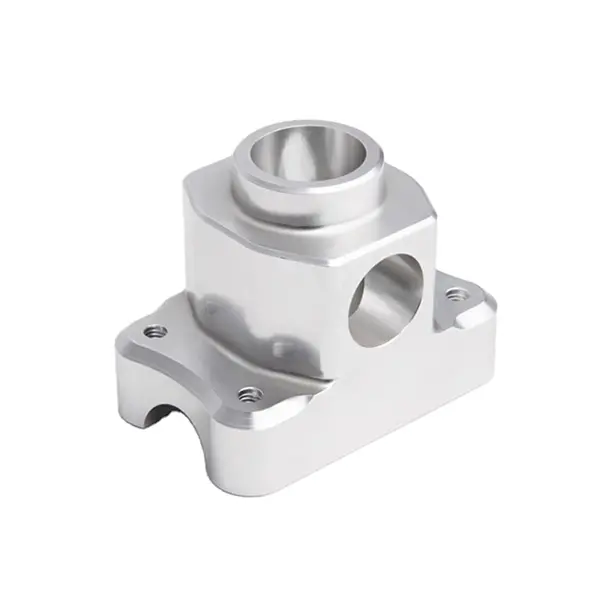
Обработка на станках с ЧПУ алюминиевых деталей на заказ
Обработанные алюминиевые детали по чертежу заказчика.
Главная › Услуги обработки на станках с ЧПУ
Наш производственный участок выполняет токарную обработку, фрезерование и отделку деталей на заказ из алюминия и нержавеющей стали — на том же заводе, где ведётся литьё и штамповка, поэтому обработанные компоненты сопрягаются с литыми и штампованными без второго поставщика.
| Материалы в ассортименте | Алюминий (детали с анодированием / порошковым покрытием), нержавеющая сталь SS303 / SS304 |
|---|---|
| Оборудование (перечень завода) | Обрабатывающие центры с ЧПУ, фрезерные станки с ЧПУ, токарные станки с ЧПУ, координатно-пробивные станки с ЧПУ, станки для сверления и нарезания резьбы, проволочно-вырезные станки |
| Подтверждённая продукция | Обработка на станках с ЧПУ алюминиевых деталей на заказ; обработка на станках с ЧПУ деталей на заказ из нержавеющей стали SS303 SS304 |
| Отделка | Анодирование, порошковое покрытие (подтверждено в ассортименте продукции) |
| Контроль | Координатно-измерительная машина |
| Условия заказа | Без фиксированного минимального количества заказа; поддерживается мелкосерийное пробное производство |
Обработанные алюминиевые детали по чертежу заказчика.
Алюминиевые детали, обработанные и анодированные в едином маршруте.
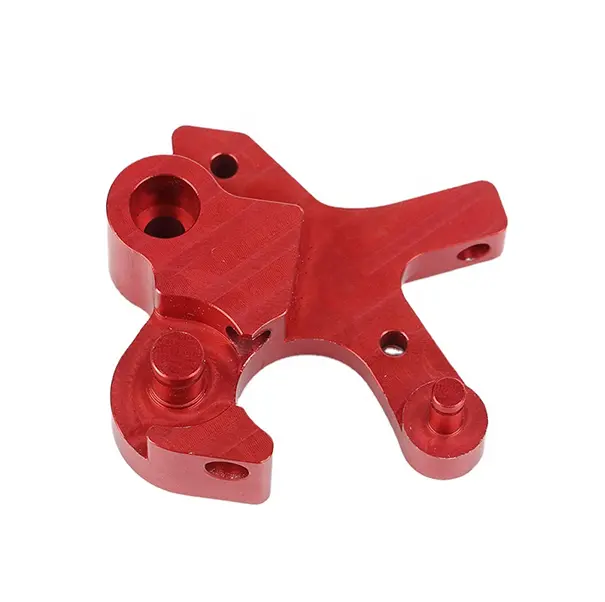
Алюминиевые детали, обработанные и затем покрытые порошковым составом по спецификации.
Обработка нержавеющей стали двух марок, указанных в ассортименте.
Компоненты замков из нержавеющей стали, обработанные по чертежу.
Запасные детали из нержавеющей стали для оборудования и сборок.
Обработка на станках с ЧПУ здесь — не отдельный цех, а отделочное и прецизионное подразделение завода, который также ведёт литьё, штамповку и экструзию. Это отражается в структуре работ: ассортимент представлен преимущественно деталями, где обработка сочетается с отделкой (анодированный алюминий, алюминий с порошковым покрытием) или с сопрягаемым процессом (обработанные поверхности литых деталей, обработанные компоненты из нержавеющей стали для сборок). За этим стоит собственный перечень оборудования завода: обрабатывающие центры с ЧПУ, фрезерные станки с ЧПУ, токарные станки с ЧПУ, координатно-пробивные станки с ЧПУ, станки для сверления и нарезания резьбы и проволочно-вырезные станки, а также координатно-измерительная машина для контроля.
Для заказчиков практическая выгода — в последовательности операций. Деталь, которая начинается как экструзионный профиль или отливка, не ждёт в очереди на стороннем станкостроительном участке; она перемещается в пределах одной площадки по единому производственному плану, а её протокол контроля накапливается в одном месте.
Опубликованный ассортимент конкретен в отношении материалов, и эта страница следует ему в точности: алюминиевые детали (без покрытия, анодированные, с порошковым покрытием) и детали из нержавеющей стали марок SS303 и SS304, включая детали замков и запасные детали. Если в вашем чертеже указана одна из этих марок, предложение формируется по подтверждённому производству. Если указана другая марка, анализ чертежей покажет, можно ли перевести деталь в подтверждённые семейства материалов или её следует разместить в другом месте — честный ответ на этапе анализа ничего не стоит; ошибочное обязательство по материалу стоит проекта.
Отделка относится к тому же разговору. Анодированные алюминиевые детали и детали с порошковым покрытием — отдельные продукты в этом ассортименте, что означает: отделка является производственным маршрутом, а не запоздалым дополнением на этапе упаковки.
Пришлите чертёж с указанием марки материала, отделки и количества. Предложения по обработке здесь строятся из фактических операций, необходимых детали, — фрезерование, токарная обработка, пробивка, сверление, нарезание резьбы, проволочная вырезка, — поэтому изменение конструкции, исключающее операцию, наглядно снижает стоимость. Если деталь можно изготовить из экструзионного профиля или отливки вместо цельного прутка, анализ также рассчитает этот маршрут: при пяти процессах на площадке выбор исходной заготовки — реальный рычаг, и наша задача — показать его.
Программы обработки остаются стабильными при соблюдении двух правил. Во-первых, чертёж и план контроля должны быть согласованы: размеры, отмеченные как критические при анализе, — это те размеры, которые измеряет программа координатно-измерительной машины, поэтому ревизия чертежа всегда должна сопровождаться примечанием о функциональных изменениях — по нему производство перепланирует операции и контроль. Во-вторых, защищайте решение о начальной заготовке. По мере роста объёмов деталь, изготавливаемая из прутка, может заслуживать пересмотра как деталь на основе экструзионного профиля или отливки с только финишной обработкой; анализ заново открывает этот вопрос на этапах роста объёмов, не позволяя маршруту прототипа закрепиться в производственных затратах.
Покупателям, передающим существующую деталь, следует сообщить об этом при запросе. Деталь, проверенная на другом производстве, деталь, требующая пересмотра спецификации по образцу, и совершенно новая конструкция — это три разных проекта с тремя разными первыми шагами, и анализ укажет, какой из них у вас, прежде чем будет предложена какая-либо цена.
Сообщите марку материала, количество и требуемую отделку для ваши детали обработки на станках с ЧПУ. Наши инженеры проверяют каждый чертёж на технологичность литья под давлением, обработки или штамповки перед расчётом — без обязательств.
Отправить чертежи на анализ технологичности (DFM)